- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
Hoe Flat Wire Rolling Mills Drive Ferbettere koperdraadkwaliteit en trochslach
Tekenje op 16 jierren fan metalen foarmjen ûnderfining by(GRM) Jiangsu Goodroller Machinery Co., Ltd., dit artikel ûndersiket hoe modernFlat Wire Rolling Mills- benammen modulêre twa-hege en fjouwer-hege konfiguraasjes - leverje mjitbere winsten yn koper flat wire kwaliteit en trochfier. Wy dekke de technyske fûneminten, fergelykje konfiguraasjes yn in struktureare tabel, diele realistyske tapassingsscenario's oer transformator-, fotovoltaïske en EV-motorsektoren, en beantwurdzje de fragen dy't fabrikanten ús it meast stelle.
Wêrom Rolling Beats Drawing foar Copper Flat Wire
Ik haw mear dan in desennia bestege oan it sjen fan koperen platdraadprodusinten wrakselje mei deselde ôfwikseling: tekening jout jo foarm, mar it jout jo ek wearze, oerflakdefekten en in plafond op line snelheid. Rolling feroaret dy fergeliking. As jo rûne koperen tried troch in searje presys roll tribunes passe yn stee fan te lûken it troch dies, do elimineren die ferlies hielendal en krije in nivo fan dimensionale kontrôle dat tekening gewoan kin net oerien.
By GRM hawwe wy dizze oanpak ferfine sûnt ús oarsprong as Zhangjiagang Hongxinyuan Technology yn 2008. Nei in strategyske werstrukturearring yn 2015 hawwe wy ferdûbele op wat wy it bêste dogge - it ûntwerpen fan yntelliginte presys walsmolens dy't echte produksjeknelpunten oplosse. DeFlat Wire Rolling Millswy bouwe hjoed binne it resultaat fan dy fokus.
De kearn foardiel is meganysk. Rolling ferfoarmet metaal troch kompresjekrêften tusken draaiende rollen, wat betsjut:
- Gjin die wear.Roll libben wurdt mjitten yn moannen, net ferskowings, en roll ferfanging is foarsisber ynstee reaktyf.
- Better oerflak finish.Kâld rôljen produsearret in flüssigere, mear unifoarm oerflak dan tekenjen - kritysk foar streamôfwerts enameling of plating.
- Hegere line snelheden.Sûnder de wriuwing en waarmte opbou fan die tekening, kinne jo triuwe trochstreaming signifikant heger. Us yntegreare koperen platte draadproduksjelinen berikke ûntwerpsnelheden fan 400 m / min.
- Strangere tolerânsjes.De kombinaasje fan hege rigidity mûne tribunes en online mjitting feedback lit ús te hâlden dikte tolerânsjes sa strak as ± 0,005 mm.
Yn 'e praktyk haw ik sjoen dat klanten har konverzjekosten per ton mei 15–25% besunigje troch gewoan te wikseljen fan in tekening-basearre platte draadproses nei in yntegreare rôljende line. Dat is gjin teoretysk nûmer - it komt fan fermindere arkútjeften, minder kwaliteitsôfwizings en rappere syklustiden.
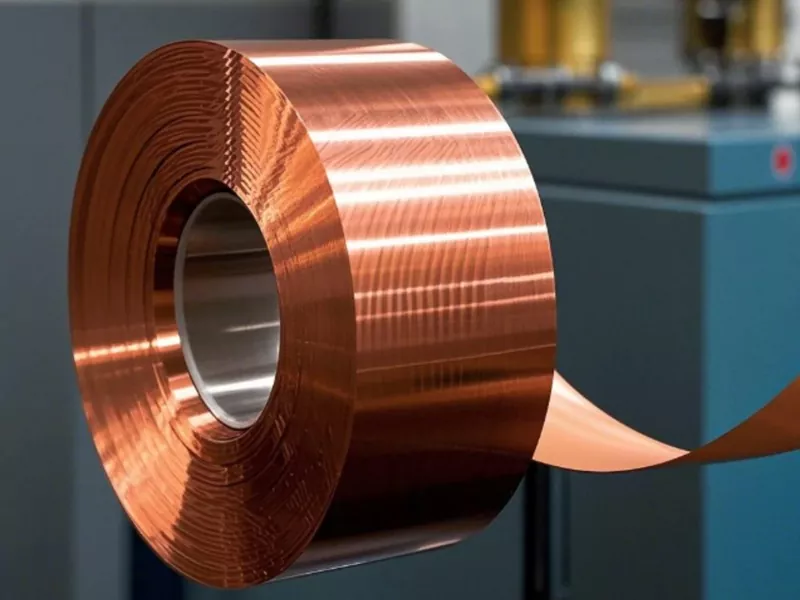
Hoe wurket in Flat Wire Rolling Mill Eigentlik
Minsken freegje my faak wat der eins bart binnen inFlat Wire Rolling Mill. It prinsipe is ienfâldich, mar de engineering derachter is net.
In typyske yntegreare line begjint mei in fertikale spoelbetelling dy't rûne koperdraad - oant Ø8 mm yn ús standertkonfiguraasjes - yn in multi-die tekeningseksje fiert. Dêrwei giet de tried troch in searje roll stands. Elke stand ferminderet dikte en, as foarsjoen fan rânen rollen, kontrolearret breedte. Tusken stands, online polearjen en stofsammeljen hâlde it oerflak skjin. Oan 'e ein, in laser-basearre dikte en breedte mjitting systeem jout real-time feedback oan de PLC, dy't automatysk past roll gatten te kompensearjen foar termyske útwreiding, roll wear, of ynkommende materiaal fariaasje.
Hjir is hoe't dat derút sjocht yn in typyske GRM-linekonfiguraasje:
| Komponint | Spesifikaasje | Kwantiteit |
|---|---|---|
| Fertikale Coil Payoff Stand | — | 1 set |
| Seis-Die Drawing Machine | DLF6D/500 | 1 set |
| Earste Twa-Hege Rolling Mill | Ø 300 mm | 1 ienheid |
| First Edger Mill | Ø 155 mm | 1 ienheid |
| Twadde twa-hege Rolling Mill | Ø 200 mm | 1 ienheid |
| Second Edger Mill | Ø 155 mm | 1 ienheid |
| Tredde Twa-hege Rolling Mill | Ø 160 mm | 1 ienheid |
| Online polearjen en stofkolleksje | — | 1 set |
| Online dikte- en breedtemjitting | Laser-basearre, sletten-loop | 1 set |
| Dwars Take-Up Machine | Automatyske winding | 1 set |
De line rint op in maksimale ûntwerpsnelheid fan 400 m/min en ferwurket ynkommende draad oant Ø8 mm yn ôfmakke platte tried mei dikte fariearjend fan 2,0–12 mm en breedte fan 0,5–4,0 mm. Foar fynere tried - tink fotovoltaïsk lint of precision mikro platte tried - wy konfigurearje in oare opset mei lytsere roll diameters en hegere snelheid ferhâldingen.
Twa-hege vs fjouwer-hege: Kieze de rjochter konfiguraasje
Dit is de fraach dy't ik it meast krij fan produksjemanagers dy't in nije line evaluearje. It koarte antwurd: it hinget ôf fan jo feedstock en jo easken foar klear produkt. It langere antwurd omfettet wat praktyske ôfwikselingen foar yngenieur.
ÚsFlat Wire Rolling Millsbrûk in modulêr ûntwerp dat stipet of Two-High Rolling Mill units of Four-High Rolling Mill units, en yn in protte gefallen, in hybride konfiguraasje wurket best.
| Parameter | Twa-hege Rolling Mill | Fjouwer-hege Rolling Mill |
|---|---|---|
| Roll arrangement | Twa wurkrollen, direkt kontakt mei materiaal | Twa wurk rollen + twa back-up rollen |
| Typyske wurk roll diameter | 160–300 mm (GRM standert berik) | Lytsere wurk rollen, gruttere back-up rollen |
| Reduksje kapasiteit | Matich per pass; ideaal foar roughing en tuskenlizzende passes | Hegere reduksje per pas; better foar finish en tinne gauges |
| Dimensionale krektens | Goed; ± 0,01 mm breedte te berikken mei edger | Treflik; ± 0,005 mm dikte achievable |
| Oerflak kwaliteit | Goed foar algemiene platte tried | Better; kritysk foar enameling en plating |
| Typyske applikaasje poadium | Roughing en tuskenlizzende rolling | Finish rolling, tinne strip, hege-aspekt-ferhâlding wire |
| Ûnderhâld kompleksiteit | Leger; minder rollen te behearjen | Heger; back-up roll ûnderhâld nedich |
| Bêste geskikt foar | Transformator diriginten, CTC, gruttere dwerstrochsneed | EV-haarspeldraad, presyzje-ferbiningen, tinne PV-lint |
Myn thumbregel: as jo klear produkt dikker is as 3 mm of breder as 6 mm, begjin dan mei in twa-hege konfiguraasje foar it grutste part fan 'e reduksje, foegje dan in fjouwer-hege finishingstand ta as jo strakkere tolerânsjes nedich binne. Foar alles wat tinner is - tink oan EV-haarspeldgeleiders of fyn fotovoltaïske lint - gean Fjouwer-High fanôf it einfaze. De lytsere wurkrollen yn in fjouwer-hege mûne oefenje hegere kontaktdruk út mei minder rolflakken, dat is krekt wat jo nedich binne as jo diktekontrôle op mikronnivo jage.
Wy hawwe beide konfiguraasjes levere oan klanten oer elektroanika, fabrikaazje fan apparaten, presysfjers en fotovoltaïske nije enerzjysektoren. De modulêre oanpak betsjut dat in klant kin begjinne mei in twa-hege line en letter fjouwer-hege tribunes tafoegje as har produktmix evoluearret - sûnder de heule ynvestearring te skrassen.
Kwaliteitswinsten dy't jo kinne mjitte
As ik mei kwaliteitsbehearders praat, wolle se gjin eigenskipswurden. Se wolle sifers. Dat hjir is wat ús Flat Wire Rolling Mills eins leverje yn produksje:
Dikte tolerânsje:± 0,005 mm op ôfmakke platte koperdraad ûnder stabile omstannichheden. Dat is rûchwei ien fyfde fan de dikte fan in minskehier, konsekwint hâlden oer in hiele spoel.
Breedte tolerânsje:± 0,01 mm, beheard troch de edger mûnen dy't sitte tusken de wichtichste rôljende tribunes.
Rjochtheid:De kombinaasje fan koarte-stress-line roll-ûntwerp en krekte spanningskontrôle tusken tribunes produseart platte tried mei poerbêste rjochtheid - kritysk foar automatisearre wikkeling en streamôfwerts ferwurking.
Oerflak finish:It online polijst- en stofsammelsysteem ferwideret rôljend pún foardat it yn it oerflak kin ynbêde. Foar klanten dy't har platte draad emalje of plaatje, fertaalt dit direkt yn minder coatingdefekten en hegere dielektryske sterkte.
Ik moat noch ien ding neame dat net altyd yn spesifikaasjeblêden ferskynt: konsistinsje oer de spoel. It is ien ding om ± 0,005 mm te slaan op in testmonster. It is in oar om dy tolerânsje fan 'e earste meter oant de lêste te hâlden. De sletten-loop kontrôle systeem - laser mjitting feeding werom nei de PLC, dy't past roll gatten yn real time - is wat makket dat mooglik. Wy hawwe klanten ús ferteld dat har downstream ôfwizing tariven mei mear as de helte sakke nei it oerstapjen nei in GRM-line, gewoan om't de dimensjele fariaasje fan spoel nei spoel fuortgie.
Trochfierwinsten: wêr't de snelheid komt
Snelheid is it kopnûmer, mar ik wol earlik wêze oer wêr't it eins weikomt.
Us standert yntegreare koperen platte draadline is beoardiele foar in maksimale ûntwerpsnelheid fan 400 m / min. Fergelykje dat mei in typyske die-tekeningline dy't rint op 150–200 m / min foar fergelykbere dwerstrochsneden, en jo sjogge nei rûchwei in 2 × trochsetfoardiel foardat jo sels faktorje yn 'e eliminaasje fan die feroarings en de byhearrende downtime.
Mar it echte trochfierferhaal is net allinich linesnelheid. It is uptime en opbringst:
- Reduzearre hânmjittich ôfhanneling.Om't tekenjen, rôljen, mjitten en opnimmen binne yntegreare yn ien trochgeand proses, is d'r gjin needsaak om spoelen te stopjen en te ferpleatsen tusken stadia. Dat allinich kin 2-3 oeren produktive tiid per shift weromhelje.
- Minder net plande stops.Gjin dies te ferfangen betsjut gjin mid-coil ûnderbrekkings foar tooling feroarings. De oanpassing fan de rolgap is motorisearre en resepte-oandreaune, sadat de oerstap tusken produktgrutte minuten duorret ynstee fan oeren.
- Hegere opbringst.Strangere tolerânsjes betsjutte dat minder materiaal nei sloop giet. Foar in koperen platte draadprodusint dy't 500 ton per moanne draait, besparret it ferminderjen fan ôfwizing fan 3% nei 1,5% elke moanne sawat 7,5 ton koper - in sinfol oantal by hjoeddeistige koperprizen.
- Automatisearre opname.De dwerse take-up masine wint ôfmakke draad automatysk, mei konsekwinte spanning en gjin hânmjittich yntervinsje. Dit ferleget sawol de arbeidskosten as it risiko op spoelskea by it behanneljen.
Yn ien resint projekt ferfong in klant mei transformator koperen platte draad twa aparte tekenlinen mei ien GRM yntegreare rôljende line. Har moanlikse útfier gie fan 180 ton nei 310 ton mei itselde personiel. De wiskunde op werombetelling wie ûnder 18 moannen.
Snapshots fan tapassing: wêr't ús mûnen rinne
Us Flat Wire Rolling Mills binne gjin ien-maat-past-alles produkt. It modulêre ûntwerp bestiet krekt om't ferskate yndustry ferskillende easken hawwe. Hjir is in rappe blik op hoe't de konfiguraasje feroaret oer trije wichtige sektoaren:
| Yndustry | Typysk Finished Flat Wire | Oanrikkemandearre konfiguraasje | Key Quality Requirement |
|---|---|---|---|
| Transformator diriginten | dikte 2,0-12 mm; Breedte 0,5-4,0 mm | 5-stand Two-High + Edger | Dimensionale konsistinsje, elektryske konduktiviteit |
| Fotovoltaïsk lint | dikte 0,05-0,20 mm; Breedte 0,2-2,0 mm | Multi-stand Fjouwer-High | Dikte tolerânsje ≤ ± 0,005 mm foar unifoarme solderability |
| EV motor haarspeld diriginten | dikte 1,0-3,0 mm; Breedte 3,0-8,0 mm | Two-High roughing + Four-High finishing | Rânekontur, rjochtheid foar automatisearre wikkeling |
| Precision springs & connectors | Dikte 0,1-1,0 mm | Fjouwer-Heech mei polearjen | Oerflak finish, hoeke radius kontrôle |
De fotovoltaïske applikaasje is ien wêr't ik de tolerânsjeeasken de ôfrûne trije jier dramatysk oanskerpe haw sjoen. As doelen foar effisjinsje fan sinnesellen heger drukke, wurde lintfabrikanten frege om diktefariaasje binnen ± 0.005 mm oer de heule spoel te hâlden. De âldere tekening-basearre prosessen wrakselje mei dit omdat die wear feroaret de dwerstrochsneed stadichoan oer de coil lingte. Rolling, mei sletten-loop feedback, hâldt it stabyl.
Foar EV-haarpinkondukteurs is de útdaging oars. Jo hawwe in skjinne rânekontur nedich - de R-hoeke oan 'e kant fan' e platte draad moat unifoarm wêze, om't elke unregelmjittichheid as in swak punt yn 'e statorwikkeling ferskynt. Wy adres dit mei tawijd edger mûnen en in finish pass dat spesifyk kontrolearret de hoek mjitkunde.
FAQ
Hokker materialen kin in Flat Wire Rolling Mill ferwurkje?
Us mûnen binne benammen ûntworpen foar koper- en koperlegeringen, mar itselde platfoarm behannelet aluminium, sulver-plated koper, tin-plated koper, nikkel-koper, en ferskate alloy triedden brûkt yn elektryske en elektroanyske applikaasjes. It roll materiaal en oerflak behanneling wurde selektearre basearre op it workpiece materiaal te garandearjen konsekwinte prestaasjes en roll libben.
Kin ik begjinne mei in Two-High line en upgrade nei Fjouwer-High letter?
Ja. It modulêre ûntwerp is opsetlik. In protte fan ús klanten begjinne mei in twa-hege roughing en tuskenlizzende line, dan foegje fjouwer-hege finishing stands as harren produkt mix ferskoot nei tinner of heger-precision platte tried. It kontrôlesysteem en de line-yndieling binne ûntworpen om dit soarte fan faze útwreiding oan te passen sûnder in folsleine werbou te fereaskje.
Wat is de typyske levertiid foar in oanpaste rôljende line?
Foar in standert yntegreare koperen platte draadline sitearje wy typysk 4–6 moannen fan bestellingbefêstiging oant fabryksakseptaasjetest. Oanpaste konfiguraasjes - benammen dejingen dy't net-standert rôldiameters as spesjalisearre easken foar rânen befetsje - kinne dy tiidline mei 4-8 wiken ferlingje. Wy leverje 3D-produksjelinemodellering yn 'e technykfaze, sadat klanten de yndieling en materiaalstream kinne besjen foardat wy metaal snije.
Hoe behannelje jo nei-ferkeapstipe foar bûtenlânske klanten?
Wy biede in wrâldwide 48-oere reaksjetiid foar technyske stipe en ûnderhâlde in netwurk fan tsjinst yngenieurs dy't kinne reizgje nei klant sites foar ynstallaasje, yn gebrûk nommen, en troubleshooting. Diagnostyk op ôfstân is beskikber fia it PLC-kontrôlesysteem foar rappere probleemoplossing. Wy leverje ek libbenslange technyske bystân foar apparatuer dy't wy hawwe levere - wy geane net fuort nei de garânsjeperioade.
Biede jo proefroljen as sample testen foar oankeap?
Ja. Wy stimulearje potensjele klanten om ús har ynkommende draadmonsters en doelspesifikaasjes te stjoeren. Us yngenieurteam sil proefrôljen útfiere op in fergelykbere konfiguraasje yn ús testfoarsjenning en in stekproef fan ôfmakke platte draad leverje mei in folslein diminsjoneel rapport. Dit jout beide kanten in dúdlike, gegevens-stipe basis foar de apparatuerspesifikaasje.
As jo in Flat Wire Rolling Mill evaluearje foar produksje fan koperen platte draad - of foar transformatorgelieders, fotovoltaïske lint, as EV-motorhaarpindraad - is it technyske team by GRM beskikber om jo spesifike feedstock, doeltolerânsjes, en trochputeasken te besprekken. Wy hawwe boud dizze systemen sûnt 2008, en wy binne noflik mei de hurde fragen.